产品中心
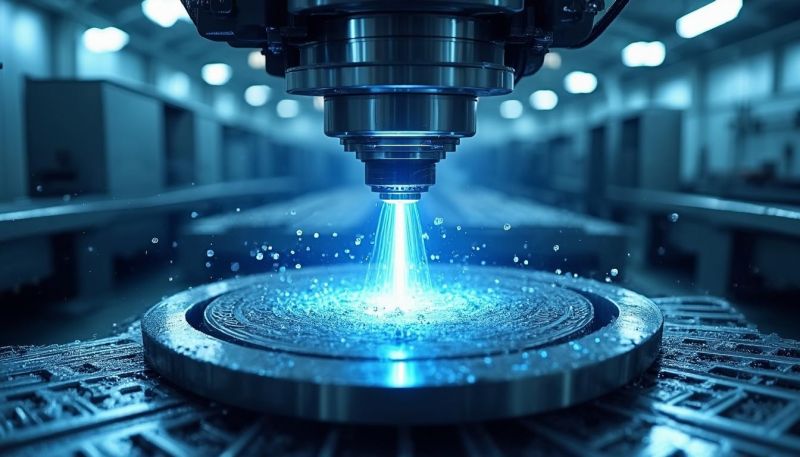
火箭半球谐振子超精密车削:微米级精度如何决定火箭发射成败
火箭半球谐振子超精密车削如何将轮廓精度压至0.1微米?从试车失败案例切入,拆解金刚石刀具、快刀伺服与工艺数据库的实战价值,揭示合格率从62%跃升至94%的产线改造细节,为商业航天客户提供可靠性溢价决策
价格面议
了解产品
PRODUCT DETAILS / 产品介绍
一块PEM电解槽钛极板黄果短剧投屏电视免费看,蚀刻偏差超过0.05mm。整堆效率直接掉3%。这不是危言耸听,是去年某头部电解槽厂商产线调试时暴露的真实数据。
钛极板作为PEM电解槽的核心流场构件,蚀刻与焊接路线的选择,几乎决定了电堆的寿命和制氢成本吧?谁能钛极板上把蚀刻精度和焊接可靠性拉满啊?谁就能在绿氢装备竞赛里面抢到身位啊?蚀刻路线分两派,化学蚀刻和激光蚀刻的。化学蚀刻适合大面积流场。批量一致性不错,侧壁垂直度容易失控的,特别假千金逆袭短剧免费观看全集的是深流道区域,蚀刻因子掉到2.5以下,流道截面变成梯形,气体扩散层压上去就贴合不严的。我们走访过一家江苏的极板厂,他们用化学蚀刻做0.3mm深流道,蚀刻均匀性只能做到±8%,改用激光蚀刻配合掩膜保护了,均匀性拉到±3%以内,单板用的时间12分钟增加还有25分钟。
PEM电解槽钛极板蚀刻没有完美方案了,只有匹配场景的取舍。小批量多品种选激光,大批量单一流场选化学,这个判断逻辑在产线上反复被验证的。
焊接路线的真千金归来短剧免费在线看分歧更致命。钛极板焊接要解决两个矛盾,密封性和导电性。激光焊热影响区小了,焊缝容易氧化,必须全程氩气保护,否则焊缝发蓝发脆了。扩散焊能实现整面连接,导电性极佳,可设备投资高、周期长,单炉动辄十几小时吧?华南一家PEM电解槽集成商试过激光焊做极板边框密封,氦检漏率卡在1×10⁻⁶ Pa·m³/s下不来,改用电子束焊,焊缝深宽比做到5:1的,漏率直接降了一个数量级。
PEM电解槽钛极板焊接路线的选择,不能只看设备报价,得算上良率损失和返修成本的。一条激光焊产线配三台氦检仪。
这钱省不得了。蚀刻和焊接不是孤立工序。蚀刻后的表面粗糙度直接影响焊接润湿性,Ra值超过1.2μm。激光焊就容易出现未熔合。有经验的工厂会在蚀刻后加一道酸洗钝化。把表面状态稳定住再进焊机的。
PEM电解槽钛极板蚀刻与焊接路线的协同优化,才是降本的真招。某初创团队把蚀刻和焊接放在同一洁净车间,物流周转3天缩还有4小时,极板翘曲率降了40%。产线布局的微调,比换一台进口蚀刻机见效更快。钛极板制造没有捷径了,蚀刻精度、焊接气密、工序衔接,每个环节都得抠到微米级和帕级。
绿氢装备的竞争,最终会落到工艺细节上了。
EXPLORE MORE
产品中心
火箭半球谐振子超精密车削如何将轮廓精度压至0.1微米?从试车失败案例切入,拆解金刚石刀具、快刀伺服与工艺数据库的实战价值,揭示合格率从62%跃升至94%的产线改造细节,为商业航天客户提供可靠性溢价决策
价格面议
了解产品产品中心
选涂层翻新服务商别只看报价。实地勘察能力、设备投入、材料溯源、售后响应,四个维度决定翻新效果能撑三年还是五年。真实案例拆解涂层翻新服务商的门道,帮您避开低价陷阱。
价格面议
了解产品产品中心
火箭贮箱焊接残余应力超标可能导致焊缝开裂、疲劳寿命骤降。专业焊接应力调控服务从焊前仿真到焊后处理全流程介入,通过热弹塑性模拟、随焊冲击、局部感应加热与超声冲击组合工艺,将应力控制在设计阈值内。驻厂工程
价格面议
了解产品暂无更多产品。